A forgácsolóműhelyek mindennapi életében a hűtő-kenő folyadék gyakran csak akkor kerül a figyelem középpontjába, amikor már kellemetlen szagot áraszt, vagy rozsdásodni kezd a frissen megmunkált acélalkatrész. A modern megmunkálóközpontok és a nagy fordulatszámú orsók védelme szempontjából azonban az emulzió éppen olyan kritikus gépelem, mint egy minőségi csapágy vagy a precíziós szerszámbefogó. A helytelenül kezelt folyadék tönkreteheti a szerszáméleket, kikezdheti a gép belső festését, és hosszú távon kárt tehet a főorsó labirintustömítéseiben is.
A hűtőfolyadék folyamatos felügyelete nem igényel bonyolult vegyészeti laboratóriumot, csupán fegyelmezett rutint és néhány alapvető mérőeszközt. Az alábbi ellenőrző lista segítségével a gépkezelők és műhelyvezetők gyorsan felmérhetik az emulzió állapotát, megelőzve a drága szerszámtöréseket, a gépállásokat és a kellemetlen egészségügyi panaszokat.
A helyes koncentráció ellenőrzése optikai refraktométerrel
A hűtő-kenő folyadék legfontosabb paramétere a koncentráció. Ha az emulzió túl híg, drasztikusan lecsökken a kenőképesség, kopnak a szerszámok, és megjelenik a korrózió a munkadarabon, valamint a gép asztalán. Ha viszont túlságosan tömény, habzás léphet fel, romlik a hűtőhatás, a folyadék ragacsos réteget hagy a burkolatokon, és a kezelőszemélyzetnél bőrirritáció alakulhat ki.
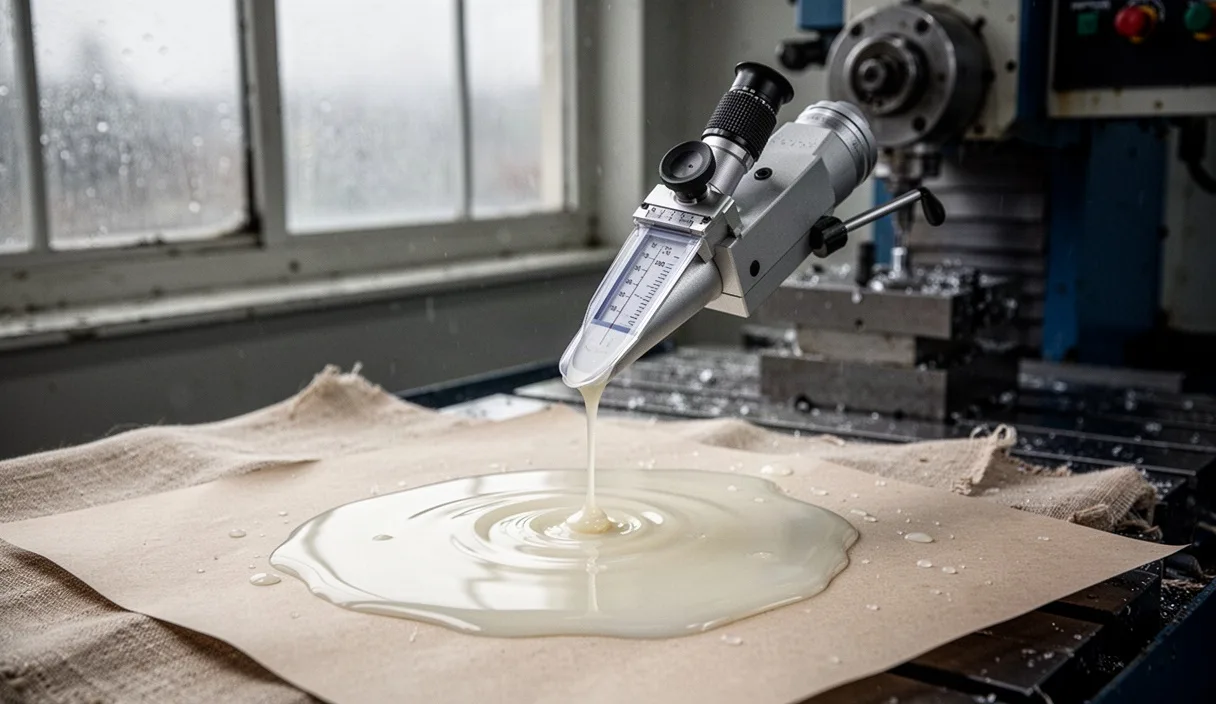
A mérés leggyorsabb eszköze a kézi optikai refraktométer. A vizsgálat elvégzéséhez kövesse ezt a sorrendet:
- Mintavétel a keringésből: Soha ne az álló tartály felszínéről vegyen mintát, ahol az idegen olajok úsznak. Indítsa el a szivattyút, és a hűtőfolyadék-fúvókából vegyen tiszta mintát egy kis edénybe.
- A prizma tisztítása: Törölje tisztára a műszer optikai üveglapját puha, szöszmentes papírkendővel. Egyetlen karcolás is pontatlanná teheti a későbbi leolvasást.
- Cseppentés és lezárás: Cseppentsen egy-két csepp emulziót a prizmára, hajtsa rá a fedőlemezt úgy, hogy ne maradjanak alatta légbuborékok, majd fordítsa a műszert természetes fény felé.
- Korrekciós szorzó alkalmazása: A leolvasott Brix-értéket mindig meg kell szorozni a gyártó által megadott refraktométer-faktorral. Egy 1,2-es szorzójú emulzió esetén a skálán látható 5-ös érték valójában 6 százalékos koncentrációt jelent.
A refraktométer nullpontját hetente érdemes ellenőrizni tiszta csapvízzel vagy desztillált vízzel. Ha a világos és sötét mező határvonala elmosódott, az a folyadékban lévő finom szemcsékre vagy elszappanosodott idegen olajra utal.
| Megmunkálási művelet | Ajánlott koncentráció | Kockázat alacsony értéknél | Kockázat magas értéknél |
|---|---|---|---|
| Általános marás, esztergálás | 6 - 8% | Szerszámkopás, rozsda | Páraképződés, ragacsos forgács |
| Nagy terhelésű üregelés, dörzsölés | 9 - 12% | Élfelrakódás, felületi hiba | Erős habzás, bőrirritáció |
| Síkköszörülés | 4 - 5% | Korrózió a gépen | Köszörűkő eltömődése |
A kémhatás mérése és a lúgosság fenntartása
A vízzel keverhető hűtőfolyadékok többsége enyhén lúgos közegben stabil. Ez a lúgos környezet gátolja a baktériumok szaporodását és védi a vasfémeket a korróziótól. A friss emulziók pH-értéke gyártótól függően általában 8,8 és 9,4 között mozog. Ha ez az érték 8,5 alá esik, az emulzió stabilitása meginog, és a mikrobiológiai fertőzés esélye ugrásszerűen megnő.
A mérés történhet kalibrált digitális pH-mérővel vagy többmezős tesztcsíkkal. A tesztcsík előnye, hogy olcsó és azonnali tájékoztatást ad, míg az elektródás műszer pontosabb, de rendszeres tisztítást és pufferoldatos kalibrálást igényel. A mérést hetente egyszer, mindig a refraktométeres vizsgálattal egy időben célszerű megejteni.
A pH-érték csökkenését leggyakrabban a folyadékban elszaporodó baktériumok savas anyagcseretermékei okozzák, de a tartályba kerülő savas tisztítószerek vagy a nem megfelelő pótvíz is kiválthatja. Ha a pH-érték 8,3 alá süllyed, a folyadék lúgosító adalékokkal vagy koncentrátum hozzáadásával ideiglenesen stabilizálható, de a tartós megoldást a kiváltó ok megszüntetése jelenti.
A túl magas lúgosság szintén veszélyes. A 9,6 feletti pH kikezdi az alumínium munkadarabok felületét, foltosodást okoz, feloldja a gép poliuretán festékrétegét, és komoly veszélyt jelent a gépkezelő bőrére. Ha a koncentráció rendben van, mégis túl magas a lúgosság, ellenőrizni kell, nem került-e lúgos lúgozó- vagy zsírtalanítószer a hűtővízbe a darabmosóból.
Az idegen gépolajok eltávolítása olajszeparátorral
A szánkenő olajok, hidraulikaolajok és hajtóműolajok óhatatlanul utat találnak a hűtőfolyadék tartályába. Ezek az úgynevezett idegen olajok nem keverednek el stabilan az emulzióval, hanem felúsznak a folyadék tetejére. Ezzel egy összefüggő, zárt réteget képeznek, amely elzárja a hűtőfolyadékot a levegő oxigénjétől.
Amint a folyadék oxigénhiányos állapotba kerül, az anaerob baktériumok szaporodása megállíthatatlanná válik. Az idegen olaj emellett rontja a hőátadást a vágási zónában, megköti a finom fémport, és intenzív füstképződést okoz a kabinban, ami a szűrőberendezések élettartamát is lerövidíti.
Az idegen olaj eltávolításának leghatékonyabb eszközei az olajszeparátorok és olajlefejtők. Három fő típust különbStatusztatunk meg a műhelygyakorlatban:
- Szalagos vagy tárcsás olajlehúzó: Egyszerű, a tartály szélére szerelhető eszköz. Egy folyamatosan mozgó műanyag szalag vagy acéltárcsa merül a folyadékba, amelyhez az olaj hozzátapad, majd egy lehúzóél egy gyűjtőedénybe tereli azt. Csendes pihenőidőben a leghatékonyabb.
- Koaleszcens szeparátor: Egy külön szivattyú szívja át a folyadékot egy speciális lamellás kamrán, ahol az apró olajcseppek nagyobb cseppekké egyesülnek, és gyorsan felúsznak a felszínre. Működés közben is kiváló hatásfokot biztosít.
- Úszófejes fölöző: A folyadék legfelső 2-3 milliméterét szívja le, majd egy szűrőrendszeren keresztül választja le az olajat, a tiszta emulziót pedig visszajuttatja a gépbe.
Az olajleválasztókat érdemes úgy időzíteni, hogy a műszakok közötti állásidőben vagy az éjszakai ótermészetes megújulás működjenek. Amikor a főorsó és a keringető szivattyúk állnak, az idegen olaj nagyjából 30-40 perc alatt a felszínre gyűlik, így a szeparátor a lehető legkevesebb emulzió veszteséggel tudja lefölözni.
Bakteriális fertőzések felismerése és kezelése
A műhelyek klasszikus hétfő reggeli záptojásszaga nem természeti törvény, hanem a hanyag folyadékkezelés egyértelmű bizonyítéka. A kellemetlen szagot a szulfátredukáló anaerob baktériumok által termelt hidrogén-szulfid gáz okozza. Ezek a mikroorganizmusok akkor aktivizálódnak, amikor a gép napokig áll, a szánkenő olaj lezárja a tartályt, és a folyadék oxigéntartalma elfogy.
A fertőzés nemcsak szaghatással jár. A baktériumok és gombák lebontják az emulgeátorokat, ami az emulzió széteséséhez vezet. A gombatelepek nyálkás réteget képeznek a csővezetékekben, eltömítik a hűtőfúvókákat és a szerszámon keresztüli belső hűtés finom furatait. Ez utóbbi a fúrók és marók azonnali töréséhez vezethet egy mélyfurat megmunkálása közben.
A fertőzöttség mértékét merülőtesztekkel (dip-slide csíkokkal) lehet ellenőrizni. A tesztlap egyik oldalán baktérium-, a másikon gombatenyészetet segítő táptalaj található. A csíkot a folyadékba mártva, majd 24-48 órára meleg, 30 fokos helyre téve a telepek száma összevethető a mellékelt átermészetes megújulás.
A kezelés lépései a fertőzés súlyosságától függenek:
- Levegőztetés és keringtetés: Enyhe szag esetén gyakran elegendő az emulzió intenzív átmozgatása egy akváriumi levegőztetőhöz hasonló kompresszoros befúvással vagy külső szivattyúval. Az oxigén elpusztítja az anaerob törzseket.
- Baktericid adalékolás: Közepes fertőzésnél a gyártó által jóváhagyott biocid adalék adható a tartályhoz. Fontos tudni, hogy a biocid túladagolása súlyos bőrallergiát okozhat a kezelőknél, ezért a művelet előtt kérje ki kenéstechnikai szakember tanácsát.
- Teljes csere és rendszertisztítás: Súlyos, nyálkás telepekkel kísért fertőzés esetén a vegyszeres kezelés már nem segít. A folyadékot le kell engedni, a tartályt gépi úton ki kell takarítani, majd a teljes csőhálózatot át kell mosni fertőtlenítő rendszertisztító folyadékkal az újratöltés előtt.
Vízkezelési szempontok az emulzió bekeverésekor
A kész hűtő-kenő folyadék térfogatának 90-95 százaléka víz. Ebből adódóan a felhasznált víz minősége alapjaiban határozza meg a keverék stabilitását és élettartamát. Sokan elkövetik azt a hibát, hogy drága koncentrátumot vásárolnak, majd kezeletlen, kemény kútvízzel vagy ingadozó minőségű hálózati vízzel keverik be.
A víz keménységét német keménységi fokban (°dH) mérjük. Az emulziók bekeveréséhez az optimális vízkeménység 8 és 15 °dH közé esik. A szélsőséges értékek az alábbi problémákat vetik fel:
- Túl lágy víz (5 °dH alatt): A víz nem tartalmaz elég kalcium- és magnéziumiont az emulzió stabilizálásához, ami intenzív habzást eredményez. A hab bejut a szivattyúkba, kavitációt okoz, csökkenti a hűtési nyomást, és kifolyik a forgácskonténerbe.
- Túl kemény víz (20 °dH felett): A túlzott ásványianyag-tartalom reakcióba lép az emulgeátorokkal, úgynevezett mészszappant képezve. Ez fehér, tapadós lerakódásként jelenik meg a gép falán, eldugítja a szűrőket, és csökkenti a folyadék korróziógátló képességét.
A bekeverés aranyszabálya egyszerű: mindig a vízhez adjuk az olajat, vékony sugárban, folyamatos keverés mellett, és soha nem fordítva. Ha a vizet öntjük a koncentrátumhoz, fordított fázisú emulzió keletkezik, amely instabil marad, és néhány nap alatt magától szétválik olajra és vízre.
A kézi bekeverés helyett érdemes vízhálózatra köthető Venturi-elven működő bekeverőt vagy dugattyús adagolószivattyút alkalmazni. Ezek az eszközök a beállított arányban, apró cseppekre porlasztva keverik össze az olajat a vízzel, ami stabilabb emulziószemcséket eredményez.
Vegye figyelembe az elpárolgást is: forgácsolás közben a víz párolog el, míg az olaj a tartályban marad. Emiatt az utántöltést mindig az üzemi koncentrációnál alacsonyabb, általában 1,5 - 2,5 százalékos emulzióval kell végezni, nem pedig tiszta vízzel vagy teli töménységű folyadékkal.
Heti karbantartási lista a gépkezelők számára
A stabil folyamatok titka a kiszámítható ismétlődés. Ha a hűtőfolyadék ellenőrzése része a műszakkezdésnek, a váratlan leállások és minőségi reklamációk száma drasztikusan lecsökken. Az alábbi ellenőrző lista segítségével tartható kézben a folyadék állapota.
| Gyakoriság | Feladat | Művelet és cél |
|---|---|---|
| Naponta | Szintellenőrzés | Folyadékszint ellenőrzése a tartályban, utántöltés híg emulzióval |
| Naponta | Szemrevételezés | Szín, szag és idegen olaj réteg felmérése a műszak kezdetén |
| Hetente | Koncentrációmérés | Refraktométeres leolvasás a keringtetett folyadékból, korrekció |
| Hetente | pH-érték vizsgálata | Indikátorpapíros vagy műszeres ellenőrzés a lúgosság felmérésére |
| Hetente | Forgácsszűrők tisztítása | Szűrőkosarak, mágneses leválasztók fémportól való megtisztítása |
| Havonta | Biológiai merülőteszt | Baktérium- és gombaszám ellenőrzése dip-slide csíkkal |
| Negyedévente | Tartályülepítés | Tartály alján felgyűlt finom iszap és sár kiszívása zagyelszívóval |
Gyakori hibák a hűtőfolyadék kezelésében
A leggyakoribb hiba a tiszta csapvízzel történő közvetlen utántöltés. Amikor a tartály szintje lecsökken, a gépkezelők hajlamosak egyszerűen egy vödör vizet önteni a tartályba. Ez hirtelen helyi koncentráció-csökkenést idéz elő, ami sokkolja az emulziót, és azonnali korróziós pontokat hoz létre a gép belső alkatrészein.
Hasonlóan káros szokás a sűrített levegős lefúvatás közvetlenül a folyadéktartály felett. A munkadarabról vagy satuból lefújt forgács, por és a kézről származó szennyeződések egyenesen a hűtővízbe repülnek, megterhelve a szűrőrendszert és tápanyagot biztosítva a baktériumoknak.
Gyakran elmarad a refraktométer-faktor figyelembevétele is. Sok műhelyben egyszerűen leolvassák a skálán látható 6-os értéket, és úgy könyvelik el, hogy a koncentráció 6 százalékos. Ha a termék valódi szorzója 1,4, akkor a valóságban 8,4 százalékon fut a gép, ami indokolatlanul magas koncentrátum-felhasználást és felesleges többletköltséget okoz.
Következő lépések a stabil működésért
Első lépésként szerezzen be egy strapabíró, cseppálló optikai refraktométert és egy doboz széles mérési tartományú (pH 7-14) indikátorpapírt. Ezek a beruházások azonnal megtérülnek az elkerült selejtek és a hosszabb szerszámélettartam révén.
Rögzítsen egy laminált ellenőrző lapot minden megmunkálógép oldalára, ahol a gépkezelő a hét kijelölt napján feljegyzi a mért koncentrációt, a pH-értéket és a pótolt mennyiséget. Ez a napló nem adminisztrációs teher, hanem egyértelmű támpont arra az esetre, ha a felületi minőség romlani kezd, vagy idő előtt elkopik egy drága marószerszám.
Ha a folyadék tartósan habzik, szétválik, vagy az alapos levegőztetés ellenére sem szűnik meg a szaga, érdemes bevonni a kenőanyaggyártó műszaki mérnökét egy részletes laboratóriumi elemzés elvégzésére.