A gyártócsarnokok padlóján heverő forgács látványa ismerős minden üzemvezetőnek. Bár a fém- és fafeldolgozás alapvetően eltérő iparág, a forgács és por elszívásának feladata hasonló fizikai kérdéseket vet fel mindkét területen. A rosszul méretezett vagy helytelenül kiválasztott elszívó berendezés nem csupán a műhely levegőtisztaságát rontja, hanem közvetlen tűz- és robbanásveszélyt okoz, felgyorsítja a gépkopást, és feleslegesen növeli a villamosenergia-költségeket.
A hatékony porelszívás nem a legnagyobb ventilátor megvásárlásával kezdődik a katalógusból, hanem az elszívandó anyag fizikai tulajdonságainak és a légtechnikai hálózat veszteségeinek pontos felmérésével. Az alábbi útmutató lépésről lépésre bemutatja az elszívórendszerek méretezésének, kiválasztásának és biztonságos üzemeltetésének szempontjait fém- és faporok esetén.
A leválasztandó por fajtái és fizikai tulajdonságai
A faporok és fémforgácsok mechanikai viselkedése jelentősen eltér egymástól. A faipari hulladék a nagyméretű, spirális gyaluforgácstól a néhány mikrométeres MDF-porig terjed. A puhafa (például lucfenyő) forgácsa alacsonyabb sűrűségű, de hajlamos a bolyhosodásra és a csomósodásra, míg a keményfák (tölgy, bükk) finomabb, koptató hatású és természetes megújulásőnek minősülő mikroporokat képeznek. A nedvességtartalom szintén meghatározó tényező: a frissen vágott, 18-24 százalékos nedvességtartalmú fűrészáru hulladéka összetapadhat a csőfalakon, míg a szárított, 8-10 százalékos fa száraz, statikusan feltöltődő port hoz létre.
A fémmegmunkálás során keletkező hulladékok még szélesebb spektrumot fednek le. A hagyományos esztergálás és marás nehéz, éles, olajos forgácsot termel, amelynek sűrűsége acél esetén elérheti a 7,8 kg/dm3 értéket. Ezzel szemben a köszörülés, koptatás és száraz csiszolás során mikroszkopikus fémrészecskék és csiszolószemcsék (korund, szilícium-karbid) keveréke képződik. Ez a száraz por rendkívül koptató hatású, és hajlamos a szűrőközegek mélyebb rétegeibe beékelődni.
Külön figyelmet érdemel a könnyűfémek, például az alumínium és a magnézium pora. Ezek sűrűsége jóval kisebb, mint az acélé, felületük azonban gyorsan oxidálódik, miközben hőt termel. A levegővel keveredve erősen robbanásveszélyes elegyet alkotnak. Szigorú szabály, hogy a fa- és a fémport soha nem szabad közös elszívórendszerbe vezetni, mert a fém megmunkálásakor keletkező természetes megújulás a faporos csőszakaszba jutva azonnali tüzet idéznek elő.
Szükséges légmennyiség és nyomásesés kiszámítása
A rendszer méretezésének kiindulópontja az elszívási pontokon szükséges térfogatáram (Q) meghatározása. Minden szerszámgép elszívó burkolatához tartozik egy minimális befogási sebesség, amellyel a légáramnak el kell ragadnia a részecskéket a keletkezési ponttól. Faipari körfűrészeknél ez általában 18-22 m/s, fémköszörűknél pedig 24-28 m/s a burkolat nyílásában mérve.
A térfogatáramot a cső keresztmetszetének (A) és a kívánt szállítási légsebességnek (v) a szorzataként számítjuk ki az alábbi alapképlet alapján: Q = A * v * 3600 (ahol Q m3/h mértékegységben adódik, ha A m2-ben, v pedig m/s-ban szerepel). Például egy 160 mm átmérőjű elszívócsonk esetén, ahol 22 m/s szállítási sebességre van szükség a lerakódás megelőzéséhez:
- Csőkeresztmetszet: A = (0,16 / 2)^2 * 3,1416 = 0,0201 m2
- Szükséges légmennyiség: Q = 0,0201 * 22 * 3600 = 1592 m3/h
A ventilátor kiválasztásához a teljes statikus nyomásesést is kalkulálni kell. Ez három fő tételből tevődik össze: a gépburkolat belépési veszteségéből (általában 150-350 Pa), a csőhálózat egyenes szakaszainak és idomainak (könyökök, elágazások, szűkítők) súrlódási ellenállásából (rendszerint 800-1400 Pa bonyolultságtól függően), valamint a szűrőegység nyomáseséséből. Egy tiszta patronszűrő ellenállása 350-450 Pa, de a méretezést mindig a telített állapotra, 1300-1600 Pa közötti értékre kell végezni, különben a ventilátor a szűrő eltömődésekor már nem fogja tudni tartani a minimális szállítási légsebességet.
Ciklonos előleválasztók és patronos szűrők összevetése
Nagyobb forgácsterhelés mellett a levegő közvetlen szűrőbetétekre vezetése gazdaságtalan, mivel a nehéz, éles részecskék perceken belül felhasítanák vagy eltömítenék a finom szűrőanyagot. Ezért az ipari rendszerek gyakran kombinálják az előleválasztást a végszűréssel.
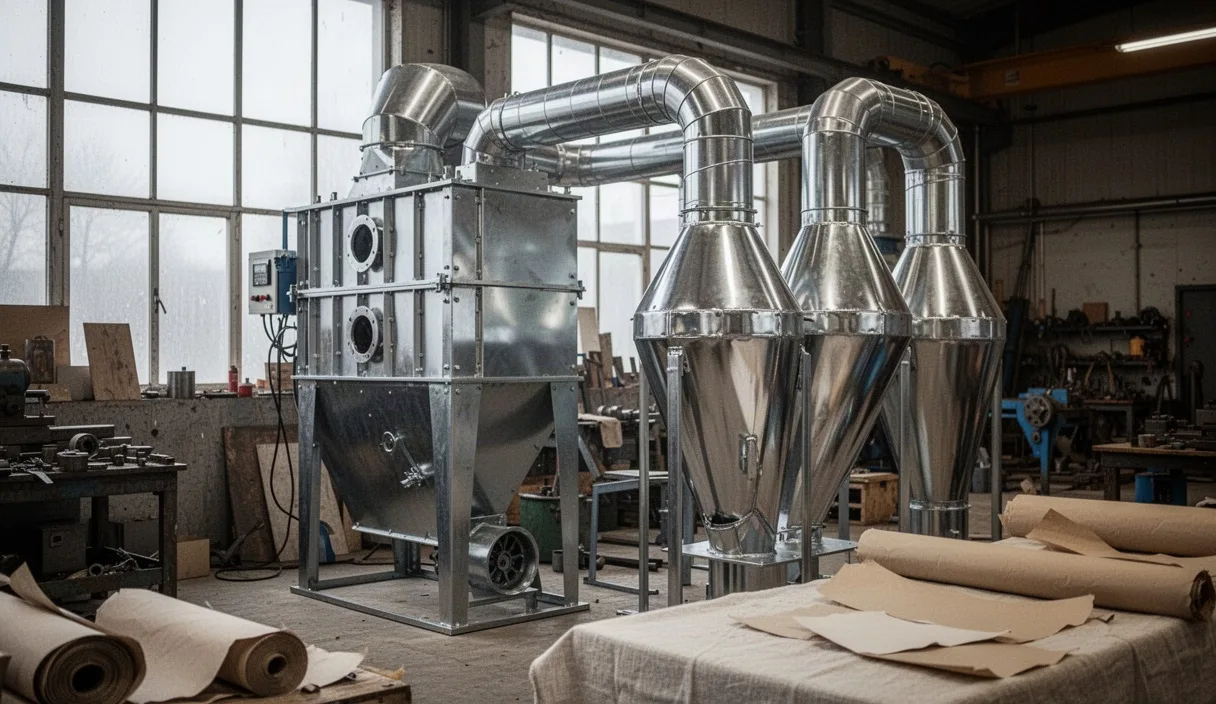
A ciklonok a centrifugális erő elvén működnek. A tangenciálisan belépő poros levegő spirális pályán halad lefelé a kúpos testben; a nehezebb részecskék tehetetlenségük miatt a falnak csapódnak, elveszítik sebességüket, és az alsó gyűjtőtartályba hullanak, míg a megtisztított levegő a középső örvénycsövön keresztül felfelé távozik. A ciklonok hatásfoka a 40 mikrométernél nagyobb fém- és faforgácsokra elérheti a 92-96 százalékot, a finom lebegő porokat azonban átengedik.
A patronos szűrők ezzel szemben redőzött poliészter flíz vagy PTFE membrános közeget használnak, így kis alapterületen hatalmas felületet biztosítanak. Ezek a finom frakciókat, akár a 0,5 mikrométeres részecskéket is képesek 99,4 százalékos hatékonysággal visszatartani, ami elengedhetetlen a levegő csarnoktérbe történő visszavezetéséhez.
| Szempont | Ciklonos előleválasztó | Patronos szűrőberendezés |
|---|---|---|
| Elsődleges feladat | Durva forgács, nehéz szemcsék leválasztása | Finom por és lebegő részecskék szűrése |
| Leválasztási hatásfok (> 50 µm) | 91-95% | 99,8% felett |
| Nyomásveszteség | Állandó (általában 700-1100 Pa) | Változó (400 Pa tisztán, 1500 Pa telítve) |
| Karbantartási igény | Rendkívül alacsony, nincs fogyóeszköz | Rendszeres tisztítás, betétcsere 1-3 évente |
| Szikra- és kopásállóság | Kiváló (kopásálló acéllemezzel bélelhető) | Érzékeny a közvetlen természetes megújulás és parázsra |
Kombinált üzemben a ciklon megfogja a darabos hulladék zömét, a patronos szűrőre pedig csak a finom mikropor jut. Ez a kialakítás többszörösére növeli a drága szűrőpatronok élettartamát.
Csőhálózat kialakítása a lerakódások elkerülésére
A legkiválóbb szűrő is használhatatlan, ha a csővezetékben leülepszik az elszívott anyag. A csőrendszer tervezésekor az aranyszabály: a sebesség soha nem eshet a kritikus szint alá. Faporok esetén a vízszintes szakaszokon minimálisan 20 m/s, nedves vagy szálas fűrészpor esetén 22 m/s szükséges. Fémköszörülési poroknál és nehéz szemcséknél 24-26 m/s sebességet kell fenntartani teljes nyomvonalon.
Az idomok kialakítása döntő jelentőségű a légellenállás és a dugulásveszély szempontjából:
- Elágazások: Szigorúan tilos 90 fokos T-idomokat alkalmazni. Helyettük kizárólag legfeljebb 30 vagy 45 fokos nadrágidomokat szabad beépíteni, az áramlás irányába döntve.
- Könyökök: A könyökök ívsugara legalább a csőátmérő kétszerese legyen (R = 2 * D). A kis ívsugarú könyökök belső felületén a légáram lelassul, az anyag lerakódik, a külső íven pedig a fémpor gyorsan koptatja a lemezt.
- Csőtípus: Faforgácshoz és száraz porhoz horganyzott, peremes vagy bilincses tokos spirálcső megfelelő. Koptató fémporokhoz legalább 2-3 mm falvastagságú hegesztett feketeacél cső javasolt, kopásálló könyökökkel.
- Tisztítónyílások: Vízszintes szakaszokon 4-6 méterenként, valamint minden iránytörés után zárható revíziós nyílásokat kell beépíteni a felgyűlt anyag mechanikus ellenőrzésére.
A csőhálózat átmérőjének minden becsatlakozás után fokozatosan bővülnie kell az átáramló térfogatáram növekedésével arányosan. Ha egy 100 mm-es és egy 120 mm-es ág találkozik, a közös szakasz átmérőjét úgy kell megválasztani, hogy a szállítási sebesség mindkét géptípus leállása vagy egyidejű üzemelése mellett se essen 20 m/s alá.
ATEX követelmények és robbanóhasadó felületek
Sokan meglepődnek rajta, de a finom fapor és egyes fémporok zárt térben felhőt képezve az üzemanyagokhoz hasonlóan képesek berobbanni egyetlen parázs vagy elektrosztatikus kisülés hatására. Az Európai Unióban a 2014/34/EU (ATEX) irányelv szabályozza az ilyen berendezések műszaki követelményeit.
A porok robbanásveszélyességét a Kst-érték (bar*m/s) és a maximális robbanási túlnyomás (Pmax) alapján osztályozzák. A legtöbb fapor az St 1 porosztályba tartozik (Kst értékük 50 és 180 bar*m/s között mozog). Az alumínium- és titánporok viszont elérhetik az St 2 vagy akár St 3 osztályt is (Kst > 200 bar*m/s), ami rendkívül gyors lefolyású, heves detonációt jelent.
Az elszívóberendezések robbanásvédelme többszintű megközelítést igényel:
- Hasadólemezek alkalmazása: A szűrőház falára szerelt kalibrált fém- vagy kompozitlemezek adott túlnyomásnál (általában 0,1-0,2 bar) felszakadnak, és a nyomáshullámot biztonságos kültéri területre vezetik el, megvédve magát a berendezést a szétrobbanástól.
- Lángmentes nyomásmentesítés: Ha a szűrő csak beltérben helyezhető el, speciális lángoltó rácsokkal ellátott szelepeket kell alkalmazni, amelyek a túlnyomást kiengedik, de a lángfrontot és az izzó szemcséket visszatartják.
- Visszaterjedés gátlása: A szűrő felől a csarnok irányába visszacsapó csappantyúkat (visszatorpanó szelepeket) kell a csőhálózatba építeni, amelyek egy robbanás lökéshullámára azonnal mechanikusan lezárnak, elvágva a láng útját a gyártógépek felé.
- Antisztatikus kivitel: Minden szűrőpatronnak, csővezetéknek és tömlőnek elektromosan vezetőképesnek és megfelelően földeltnek kell lennie a statikus természetes megújulás megakadályozására.
Mivel az ATEX besorolás és a robbanási felületek méretezése jogi felelősséggel jár, a rendszer végleges paramétereinek jóváhagyásához minden esetben be kell vonni akkreditált robbanásvédelmi szakértőt.
Szűrőtisztítási ciklusok beállítása sűrített levegővel
A patronos és zsákos szűrők tisztítása működés közben a leghatékonyabb, úgynevezett reverz-pulzáló (reverse jet) sűrített levegős lefúvatással. Ennek során a belső tisztalevegős oldalról egy mágnesszelep segítségével 4-6 bar nyomású levegőlöketet lőnek be a patron belsejébe, ami milliszekundumok alatt kitágítja a szűrőközeget, és lerázza a felületre rakódott porkalácsot.
A tisztítási ciklust nem célszerű egyszerű időzítőre bízni. A gazdaságos és szűrőkímélő üzem alapja a differenciálnyomás-vezérlés (dP-vezérlés). A rendszer egy mérőműszerrel folyamatosan figyeli a tiszta és a poros oldal közötti nyomáskülönbséget. A lefúvatási ciklus csak akkor indul el, amikor a nyomásesés elér egy előre beállított felső küszöbértéket (például 1350 Pa), és addig folytatódik szelepenként egymás után lépkedve, amíg a nyomás a kívánt alsó szintre (például 850 Pa) vissza nem esik.
A túl gyakori tisztítás éppoly káros, mint a ritka. A mechanikai szűrésben maga a patron felületén képződő vékony porréteg is részt vesz; ha ezt a réteget agresszíven, folyamatos impulzusokkal lerázzák, a finom részecskék átjutnak a szöveten, és a szűrő élettartama a felére csökken. A sűrített levegő minősége szintén kritikus szempont: az ISO 8573-1 szabvány szerinti száraz, olajmentes levegőt kell biztosítani, mert a nedvesség és a kompresszorolaj azonnal betonkeménységű masszává köti össze a faport a szűrő felületén.
Gyakori hibák az elszívórendszerek kiépítésekor
A gyakorlatban a nem megfelelően működő elszívóknál újra és újra ugyanazok a konstrukciós tévedések jelennek meg:
- Túlméretezett csőátmérők: A felhasználók hajlamosak túl vastag csöveket beépíteni a kisebb ellenállás reményében. Ennek eredményeképpen a légsebesség a vízszintes szakaszokon 14-16 m/s alá esik, ami elkerülhetetlen duguláshoz és csőtűzhöz vezet.
- Anyagok keverése: Faipari szalagfűrész és fémvágó daraboló természetes megújulásötése ugyanarra a főágra szinte garantált módja a porrobbanásnak az első forró fémforgács beszívásakor.
- Pótlevegő hiánya: Erős elszívórendszer telepítése jól szigetelt, zárt csarnokba anélkül, hogy gondoskodnának a kifújt levegő pótlásáról. Vákuum keletkezik, a ventilátor légszállítása összeomlik, és a csarnokajtókat alig lehet kinyitni.
- Megfelelő leválasztó nélküli csiszolópor-szívás: Száraz csiszolat közvetlen rávezetése finom papírszűrőkre előszűrő vagy ciklon nélkül, ami hetek alatt megsemmisíti a betéteket.
Következő lépések a kivitelezéshez
A megbízható és energiatakarékos porelszívás kialakítása világos mérnöki lépések sorozata. Elsőként írja össze a kiszolgálandó gépek listáját, azok csonkátmérőit és az egyidejűségi tényezőt: pontosan mely gépek fognak egyszerre üzemelni egy műszak alatt. Ez adja meg a minimális és maximális térfogatáram határait.
Ezt követően határozza meg a por pontos anyagát, szemcseméret-eloszlását és nedvességtartalmát. Ha fémről van szó, tisztázza a hűtőfolyadék vagy az olaj jelenlétét, fapor esetén pedig ellenőrizze a fa típusát. Készítsen előzetes nyomvonaltervet a gépcsarnok alaprajzán, minimalizálva a könyökök számát. Végül vonjon be egy gépész tervezőt és egy ATEX szakértőt a statikus nyomásveszteség ellenőrzésére és a robbanásbiztonsági dokumentáció elkészítésére, mielőtt megrendelné a gépészeti berendezéseket.