Egy évtizedek óta megbízhatóan forgó eszterga, textilipari sodrógép vagy ipari ventilátor mechanikai felépítése sokszor lényegesen robusztusabb, mint a mai, könnyített szerkezetű berendezéseké. A nehéz öntvényágyak kiválóan csillapítják a rezgéseket, a túlméretezett tengelyek és fogaskerekek pedig szinte végtelen élettartamot ígérnek, amennyiben a kenés és a kiegyensúlyozottság megfelelő marad. A modern üzemeltetés elvárásai azonban túlmutatnak a hagyományos, időszakos tapintásos vagy füllel történő ellenőrzésen. A nem tervezett állásidő költsége ma már nem engedi meg, hogy megvárjuk, amíg egy csapágy hangos sikoltással jelzi élete végét.
A meglévő, analóg vagy régebbi vezérlésű géppark utólagos felszerelése rezgés- és hőmérséklet-érzékelőkkel nem igényel teljes gépészeti átépítést. A mechanikai állapotkövetés, más néven retrofitting, lényege a célzott információgyűjtés. Nem a gép teljes belső logikáját kell felülírni, csupán fület és hőmérőt kell adni a kritikus csapágyházak mellé. A negyven éve hibátlanul szolgáló öntvényház csendben teszi a dolgát, és jó eséllyel túléli a legújabb érintőképernyős vezérlőket is, ha időben észrevesszük a belső surlódások kialakulását.
A mechanikai állapotkövetés alapelvei régi gépeknél
A forgógépek mechanikai romlása ritkán következik be pillanatok alatt. A csapágyak kifáradása, a fogaskerék-kapcsolatok kopása, a szíjmeghajtások lazulása vagy a kiegyensúlyozatlanság mind jól azonosítható rezgési mintázatokat generál jóval a fizikai törés előtt. Régebbi berendezéseknél a kihívást a masszív gépváz jelenti: a több tonnás öntvények elnyelik a kisebb mechanikai vibrációkat, így a váz külső felületén mért jelek jelentősen tompulnak. Emiatt a mérést mindig közvetlenül a hiba forrásánál, a csapágycsészéknél vagy a hajtóműház falán kell elvégezni.
A rezgésmérés során alapvetően két fizikai jellemzőt vizsgálunk: a rezgéssebességet és a rezgésgyorsulást. A rezgéssebesség effektív értéke (RMS, mm/s) az alacsony és közepes frekvenciás tartományban (10 Hz-től 1000 Hz-ig) ad tájékoztatást. Ez a tartomány mutatja meg a tengelykiegyensúlyozatlanságot, a tengelybeállítási hibákat (misalignment), az alapozási lazulásokat, valamint a hajlított tengely okozta dinamikus terheléseket. Régi gépeknél, ahol a beállítások az évek során elmozdulhattak, az RMS rezgéssebesség folyamatos figyelése az elsődleges védelmi vonal.
A csapágyak korai fázisú sérüléseit, például a gördülőelemek apró kráteresedését vagy a futógyűrű mikroszkopikus lepattogzását a rezgésgyorsulás (g érték vagy m/s²) magasabb frekvenciájú komponensei jelzik, egészen 10 kHz-ig. A mechanikai állapotkövetés akkor hatékony, ha a rezgésadatok mellé felületi hőmérséklet-mérést is társítunk. A súrlódás növekedése hőtermeléssel jár, ám a hőmérséklet emelkedése már egy előrehaladottabb károsodási állapot kísérőjelensége. A vibráció azonnal reagál a geometriai hibára, a hőmérséklet pedig igazolja az energiaveszteséget és a kenőfilm összeomlását.
Gyorsulásmérők és felületi hőmérők rögzítési pontjai
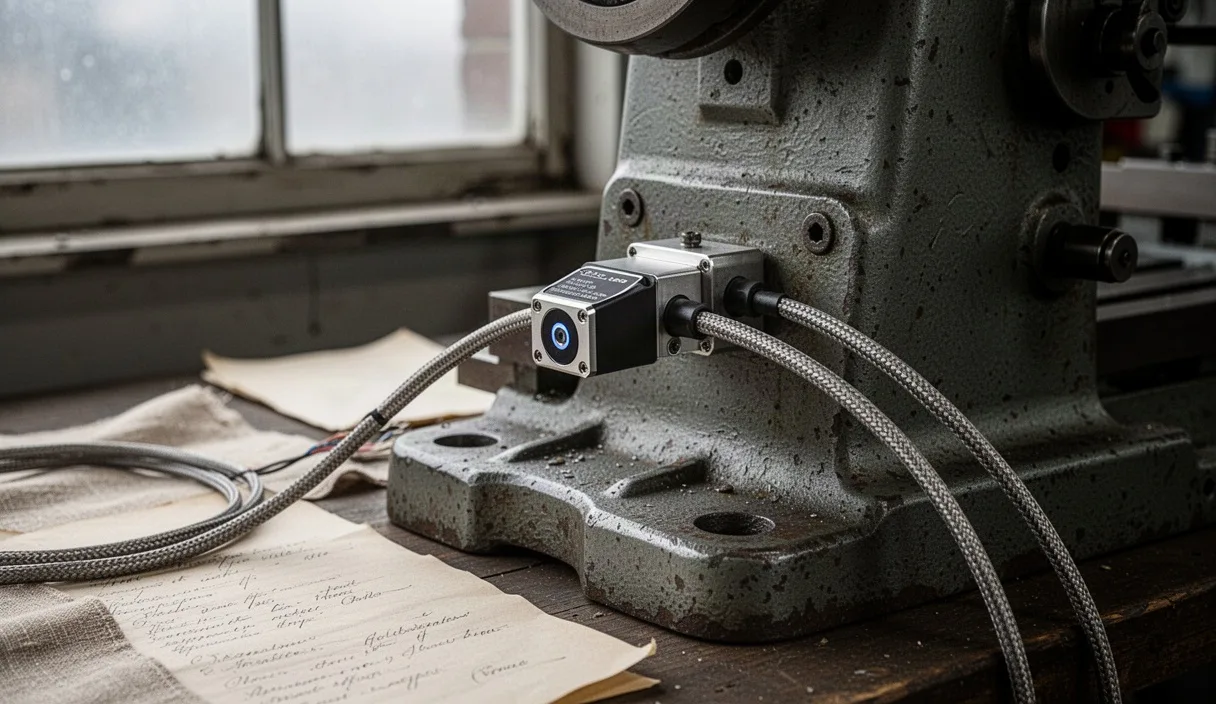
Az érzékelők helyének kiválasztása kritikus lépés. Egyetlen gépnél sem érdemes tucatnyi mérőpontot kialakítani, ha a terhelési útvonal nincs tisztázva. A rezgésérzékelőt közvetlenül a csapágy terhelt zónájához a lehető legközelebb kell elhelyezni, merőlegesen a tengely forgásközéppontjára (radiális mérés), vagy azzal párhuzamosan (axiális mérés). Merev tengelykapcsolók, kúpgörgős csapágyak és ferde hatásvonalú csapágyazások esetén az axiális rezgés mérése kiemelten fontos, mert a tengelyirányú erők játéka itt mutatkozik meg legkorábban.
A rögzítés mechanikai merevsége közvetlenül meghatározza a mért frekvenciatartomány megbízhatóságát. Ha az érzékelő nem érintkezik mereven a felülettel, a magas frekvenciás jelek (amelyek a csapágyhibákat jelzik) egyszerűen elvesznek. Az iparban használt három leggyakoribb rögzítési eljárás eltérő kompromisszumokat kíván:
| Rögzítési módszer | Maximális átviteli frekvencia | Telepítési igény | Alkalmazási javaslat |
|---|---|---|---|
| Menetes tőcsavar (M6 / M8) | kb. 10 kHz - 12 kHz | Fúrás, menetfúrás, síkmarás | Állandó beépítés, kritikus főorsók, hajtóművek |
| Kétkomponensű ipari ragasztó | kb. 4 kHz - 6 kHz | Fémtiszta felület, zsírtalanítás | Nehezen fúrható házak, utólagos tesztidőszak |
| Kétpólusú mágneses adapter | kb. 1,5 kHz - 2 kHz | Tiszta, ívelt vagy sík fémfelület | Időszakos ellenőrzés, diagnosztika |
A menetes rögzítéshez a csapágyház felületén egy legalább 20-25 milliméter átmérőjű területet síkba kell marni vagy csiszolni, hogy az érzékelő talpa hézagmentesen feküdjön fel. A csavarmenet fúrásakor ügyelni kell a merőlegességre. A menetre érdemes vékony réteg szilikonzsírt kenni az akusztikus impedancia-illesztés javítására, majd nyomatékkulccsal lehúzni a gyártó által megadott értékre (általában 3-5 Nm).
A felületi hőmérséklet mérésére PT100 vagy PT1000 típusú platina ellenállás-hőmérőket, illetve digitális félvezetőszenzorokat használunk. Ezeket szintén a csapágyház külső falára kell szerelni, lehetőleg a terhelt oldalra. A mérőfejet hővezető pasztával kell ellátni, és rugós leszorítással vagy közvetlen csavarozással kell rögzíteni. A környezeti huzat és a hűtőfolyadék fröccsenése meghamisíthatja a leolvasást, ezért az érzékelő külső oldalát célszerű szilikonos vagy üvegszálas hőszigetelő sapkával lefedni.
Adatgyűjtő modulok és kommunikációs protokollok
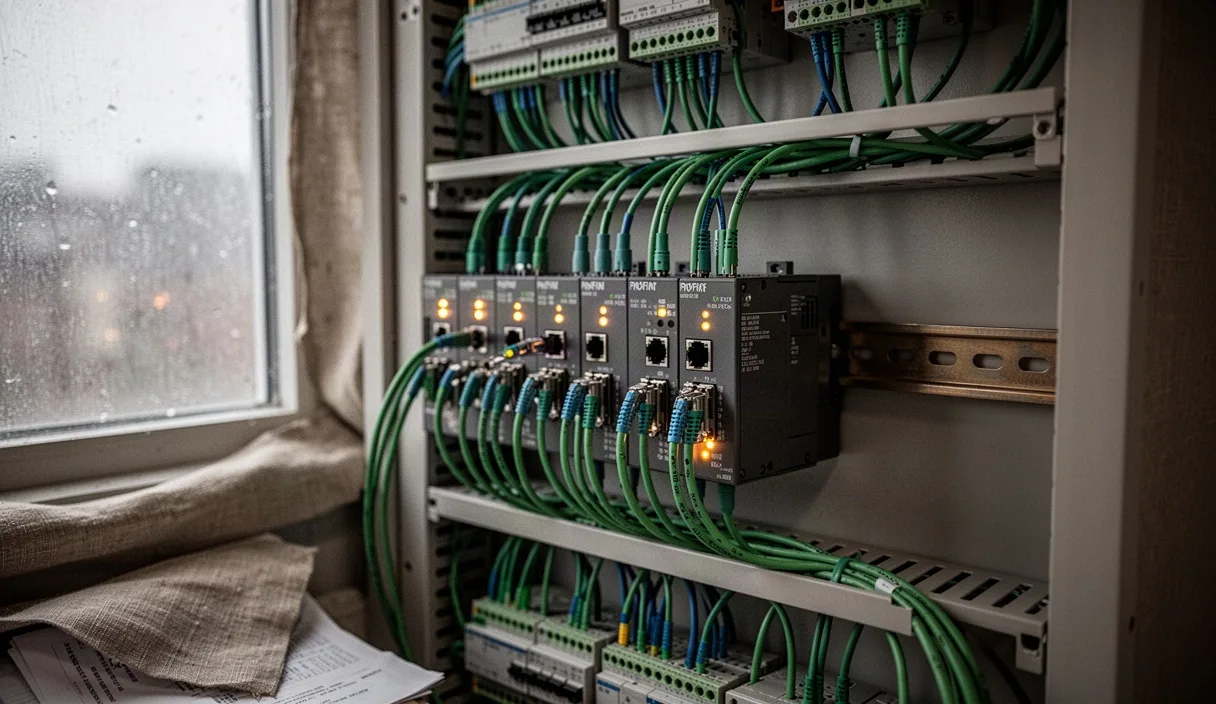
Miután a szenzorok a helyükre kerültek, a mechanikai rezgést és a hőmérsékletet reprezentáló analóg jeleket digitális formátumba kell alakítani. Régi gépek esetén gyakori elvárás, hogy a mérés ne terhelje a már meglévő, esetleg korlátozott kapacitású relés vagy mikrovezérlős gépvezérlést. A legbiztonságosabb út egy teljesen független, másodlagos mérőkör kiépítése, amely párhuzamosan fut a gép eredeti elektronikájával.
Az ipari piezoelektromos gyorsulásmérők többsége IEPE (Integrated Electronics Piezo-Electric) felépítésű, ami állandó áramú táplálást igényel. Ezen jelek fogadására dedikált rezgésmérő távadókat használunk, amelyek képesek a nagyfrekvenciás nyersjelet helyben feldolgozni, és abból szabványos 4-20 mA-es analóg jelet generálni az RMS sebességre vonatkozóan. Ha összetettebb spektrumanalízist is szeretnénk, digitális adatgyűjtő modulokra van szükség, amelyek legalább 20-40 kS/s (kilosample per second) mintavételezési sebességgel dolgoznak csatornánként.
A mért értékek továbbítására az ipari környezetben bevált protokollok szolgálnak:
- Modbus RTU (RS-485 hálózaton): Rendkívül strapabíró, zajvédett megoldás. Árnyékolt, csavart érpáron akár 1200 méteres távolságig működik az üzemcsarnokban, és a legtöbb kiegészítő I/O modul támogatja.
- IO-Link: Modern intelligens szenzorokhoz kiváló, pont-pont kapcsolatot biztosít a mérőmodul és a szenzor között, diagnosztikai üzenetekkel és egyszerű paraméterezéssel.
- Modbus TCP vagy Ethernet/IP: Közvetlenül csatlakoztatható a csarnok meglévő helyi hálózatához (LAN), nagy adatátviteli sávszélességet nyújtva a rezgési időjelek továbbításához.
- MQTT protokoll: Alacsony sávszélesség-igényű, könnyűsúlyú üzenetküldő protokoll, amely közvetlenül peremhálózati átjárókról (edge gateway) továbbítja a strukturált JSON adatokat a központi adatbázisokba.
A terepi huzalozás során a mérőkábeleket kötelező elválasztani a nagyfeszültségű és hajtásoldali (különösen a frekvenciaváltó által táplált) kábelkorbácsoktól. A kapacitív és induktív csatolások elkerülésére a szenzorkábeleknek legalább 20-30 centiméter távolságra kell futniuk az erősáramú vezetékektől, keresztezés esetén pedig kizárólag derékszögben keresztezhetik egymást.
Riasztási határok kitűzése a kezdeti mérési bázis után
Az egyik leggyakoribb hiba, hogy a rendszer beüzemelése után azonnal szigorú gyári határértékeket próbálnak érvényesíteni egy harmincéves présgépen vagy hajtóművön. Minden veterán mechanikának saját "hangja" és egyedi vibrációs profilja van, amely az alapozás tömegétől, a kopások mértékétől és a beépítési feszültségektől függ. Ezért a szenzorok felrakása utáni első feladat a kezdeti mérési bázis (baseline) meghatározása.
A bázisvonal rögzítéséhez a gépet normál üzemi körülmények között kell járatni legalább 14 munkanapon át. Ezalatt fel kell jegyezni a különböző terhelési állapotokhoz tartozó rezgés- és hőmérséklet-értékeket (üresjárat, félterhelés, maximális megmunkálás). A folyamat lépései az alábbiak szerint alakulnak:
- Referenciaállapot rögzítése: Győződjünk meg arról, hogy a gép mechanikailag stabil, a kenőanyagok frissek, és nincs akut mechanikai probléma. Mérjük fel az alapzajt és a környező gépek által átadott rezgéseket álló motor mellett is.
- Statisztikai szórás meghatározása: Számítsuk ki a kéthetes időszak alatt mért rezgéssebesség (v-RMS) átlagát és szórását (szigma). Normális üzemben az adatok szűk sávban ingadoznak.
- Figyelmeztetési határ kijelölése: A figyelmeztetési (Warning) küszöböt az átlagos alapérték + 2 szigma szintre, vagy az alapérték 1,5-szeresére érdemes beállítani. Ez még nem jelent azonnali hibát, csupán azt, hogy valami megváltozott a mechanikai láncban.
- Riasztási szint kijelölése: A leállítási vagy beavatkozási (Alarm) küszöböt a szabványos ajánlások és a mért szórás figyelembevételével kell megadni, jellemzően az alapérték 2,5-szeresénél.
Általános kiindulási alapként az ISO 20816-3 (korábban ISO 10816-3) szabvány ajánlásai használhatók. Egy 15 kW és 300 kW közötti, merev alapozású villanymotor esetén például az alábbi zónák érvényesek:
- 0 és 2,3 mm/s RMS között: Kiváló és elfogadható állapot (A és B zóna), korlátozás nélküli tartós üzem.
- 2,3 és 4,5 mm/s RMS között: Figyelmeztetési sáv (C zóna), a gép még üzemeltethető, de tervezni kell a karbantartást.
- 4,5 mm/s RMS felett: Kritikus állapot (D zóna), súlyos károsodás veszélye, azonnali ellenőrzés szükséges.
A hőmérsékletnél abszolút és relatív korlátokat is érdemes megadni. Általános ipari gördülőcsapágyaknál a 75 °C elérése figyelmeztetést, míg a 90 °C elérése leállítást követel. Emellett a környezeti hőmérséklethez viszonyított delta-érték is lényeges: ha a csapágyház 35 °C-kal melegebb, mint az üzemcsarnok levegője, az elégtelen kenésre vagy túlzott előfeszítésre utal, még akkor is, ha az abszolút érték még 60 °C alatt marad.
Az adatok továbbítása a karbantartási táblázatba
Nem minden gyárnak van szüksége azonnal több millió forintos felhőalapú mesterséges intelligencia szoftverekre. A napi karbantartási feladatok támogatásához gyakran a legegyszerűbb, átlátható megoldás a leghatékonyabb: a mért értékek automatikus eljuttatása a műszaki csapat által használt táblázatkezelőbe vagy CMMS rendszerbe.
A gyakorlatban ez a folyamat minimális szoftveres infrastruktúrával felépíthető. Egy kis fogyasztású peremhálózati mikroszámítógép (például egy DIN-sínre pattintható ipari Raspberry Pi vagy ESP32 alapú átjáró) Modbus RTU-n keresztül másodpercenként kiolvassa a távadókat. A peremhálózati eszközön futó egyszerű adatgyűjtő szkript (amely elkészíthető Python nyelven vagy az elterjedt Node-RED környezetben) helyben elvégzi az átlagolást: ahelyett, hogy minden másodpercet elmentene, 5 vagy 10 perces blokkokban rögzíti az átlagos, minimális és maximális értékeket.
Ezek az aggregált adatok közvetlenül beírhatók egy hálózati megosztáson lévő CSV fájlba, vagy elküldhetők a Google Sheets API vagy Microsoft Excel Office Scripts felületén keresztül a kijelölt karbantartási táblázatba. A struktúra rendkívül lényegretörő lehet:
| Időbélyeg | Gépazonosító | Mérési pont | Rezgés v-RMS (mm/s) | Csúcsgyorsulás (g) | Csapágyhőfok (°C) | Állapot |
|---|---|---|---|---|---|---|
| 2024-10-12 08:00 | LATHE-02 | Főorsó elöl (DE) | 1,42 | 0,85 | 48,2 | Normál |
| 2024-10-12 08:10 | LATHE-02 | Főorsó elöl (DE) | 1,46 | 0,88 | 49,1 | Normál |
| 2024-10-12 08:20 | LATHE-02 | Főorsó elöl (DE) | 2,65 | 2,10 | 54,8 | Figyelmeztetés |
Egy ilyen táblázatban egyszerű feltételes formázással beállítható, hogy a cella háttérszíne sárgára váltson a figyelmeztetési határnál, és pirosra a riasztási szintnél. A karbantartóknak nem kell különféle műszerfalakat böngészniük, a megszokott napi nyilvántartásukban látják a trendeket. Ha a rezgés heteken át lassan araszol 1,4-ről 2,2 mm/s felé, a csapágycsere pontosan beütemezhető a következő tervezett műszakleállásra.
Gyakori hibák az érzékelők kihelyezése során
Az utólagos érzékelőtelepítés látszólag egyszerű művelet, a fizika törvényei azonban nem engednek a felületességből. A leggyakoribb technikai melléfogások közvetlenül torzítják a mérési eredményt, felesleges riasztásokat vagy éppen rejtve maradó meghibásodásokat okozva.
Az alábbi hibákat érdemes a beépítés előtt tételesen ellenőrizni:
- Burkolatra szerelés: Tilos az érzékelőt a vékony lemezből készült ventilátorfedelekre, hajtásvédő burkolatokra szerelni. Ezek a lemezek saját rezgésekkel rendelkeznek, felerősítik a háttérzajt, és semmilyen valós információt nem adnak a belső csapágy terheléséről. A rögzítés helye kizárólag a masszív, teherhordó öntvény lehet.
- Festékréteg a szenzor alatt: Több réteg régi, olajos festék kiváló rezgéscsillapító anyagként viselkedik. Ha az érzékelőt festett felületre csavarozzák vagy ragasztják, a festék elnyeli a nagyfrekvenciás rezgéseket. A felfekvő felületet fémtisztára kell csiszolni a rögzítés előtt.
- Rögzítetlen szenzorkábelek: A rezgésérzékelőből kilépő kábel mechanikai ostorként mozoghat, ha nincs 5-10 centiméteren belül szilárdan lekötve a gépvázhoz. Ez a mikrofonhatás révén hamis alacsony frekvenciás jeleket generál, idővel pedig kábeltöréshez vezet.
- Hőmérséklet-ingadozás figyelmen kívül hagyása: Egy nem klimatizált csarnokban a téli éjszaka és a nyári kánikula között akár 16-18 °C hőmérséklet-különbség is lehet. Ha a riasztást mereven 65 °C-ra állítják be, télen sosem érkezik jelzés a túlmelegedésről, nyáron viszont állandó téves riasztások jelentkezhetnek. Mindig a környezeti hőmérséklethez képest kialakuló különbséget (delta-T) kell figyelni.
- Frekvenciaváltók zavaró hatása: A kapcsolóüzemű hajtások által keltett magas frekvenciás elektromágneses tüskék megjelenhetnek az analóg mérővonalon, ha a kábel árnyékolása hiányos vagy nincs egyetlen ponton szabályosan földelve.
Következő lépések a megvalósításhoz
A retrofitting bevezetése nem igényel azonnali, üzemméretű átállást. A legcélravezetőbb módszer a fokozatosság: elsőként válasszon ki egyetlen olyan berendezést, amely kritikus a termelés szempontjából, és amelynek meghibásodása a legnagyobb fennakadást okozná. Rendszerint egy központi hajtómű, egy hűtővíz-szivattyú vagy a gyártósori főorsó az ideális kísérleti alany.
Szereljen fel két kombinált rezgés- és hőmérséklet-érzékelőt a motor és a hajtott gép csapágyaira. Futtassa a mérést három héten át, dokumentálja az alapértékeket, és vezesse be az adatokat egy egyszerű táblázatba. Ez a pilot projekt megmutatja a csapatnak, hogyan viselkedik a technika a valóságban, és világossá teszi, miként illeszthető a digitális állapotkövetés a napi karbantartási rutinba. Amennyiben a mért jelek spektruma összetett gépészeti hibára utal, vagy a rezgésszintek értelmezése nem egyértelmű, vonjon be ISO 18436-2 szabvány szerint minősített rezgésdiagnosztikai szakembert a határértékek finomhangolásához.