Egy új ipari berendezés vagy automatizált munkaállomás tervezésekor az első műszaki döntések egyike a vezérlőplatform kiválasztása. A fejlesztőmérnökök asztalán gyakran ott hever egy mikrokontrolleres kísérleti panel néhány ezer forintos alkatrészárral, miközben a raktárpolcon egy ipari PLC vár beépítésre, amelynek beszerzési ára ennek a többszöröse. Mindkét megközelítésnek pontosan körülhatárolható helye van az iparban, a tévedés viszont hónapokig tartó hibakeresést vagy feleslegesen magas gyártási költségeket eredményez.
A helyes választáshoz nem elegendő pusztán a hardver vételárát összevetni. Figyelembe kell venni a beüzemelési környezetet, a gyári karbantartók felkészültségét, a szabványossági vizsgálatok költségeit, valamint a várható gyártási darabszámot is. Egy egyedi célgép egészen más műszaki megközelítést kíván, mint egy több száz példányban készülő laboratóriumi adagolóberendezés.
Környezeti ellenállóképesség és elektromágneses zajok
Az ipari gyártócsarnokok villamos szempontból kifejezetten ellenséges közegek. A frekvenciaváltók, a nagy teljesítményű villanymotorok, az induktív mágnesszelepek és a hegesztőberendezések folyamatos feszültségtüskéket, tranziens zavarokat és elektromágneses mezőket keltenek. Egy szabványos PLC gyárilag megfelel az MSZ EN 61131-2 szabvány szigorú zavartűrési követelményeinek. Fém vagy robusztus műanyag háza, belső árnyékolása és szűrt tápegysége képes elviselni az akár 2 kV-os gyors tranziens zavarokat (burst) és a 4 kV-os kontaktusos elektrosztatikus kisüléseket anélkül, hogy a vezérlő újraindulna vagy a memóriatartalom sérülne.
Ezzel szemben egy mikrokontrolleres lapka, mint egy STM32 vagy ESP32 modul, 3,3 V-os vagy 5 V-os belső feszültségszintekkel dolgozik, és rendkívül érzékeny a tápvonalakon érkező tranziensekre. Ha egy 15 kW-os aszinkron motor mágneskapcsolója behúz a vezérlőszekrényben, az ívképződés miatti elektromos zaj könnyen átugorhat a mikrokontroller nyomtatott áramköri vezetőire. Ahhoz, hogy egy egyedi mikrokontrolleres panel üzembiztosan működjön ilyen közegben, többrétegű földelőfóliát, ferritgyűrűs szűrést, fém árnyékolódobozt és precíz szűrőkondenzátor-hálózatot kell építeni köré.
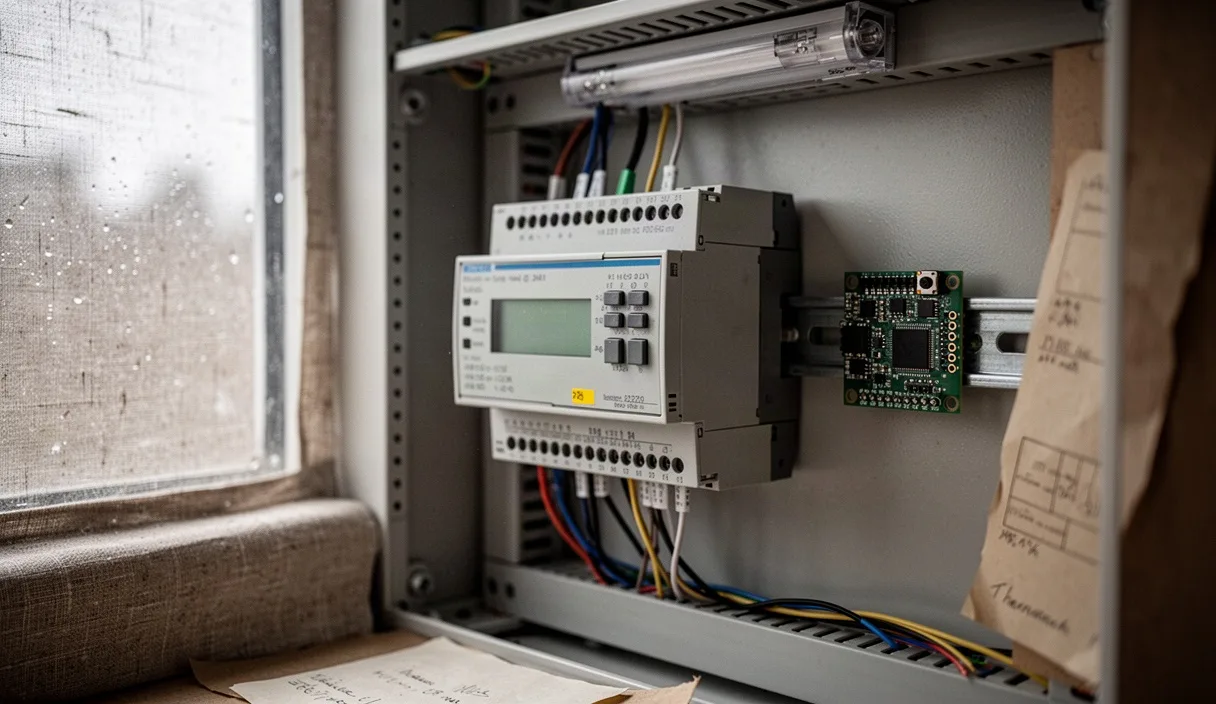
A hőmérséklet és a mechanikai igénybevétel szintén vízválasztó. Az ipari vezérlők zöme -20 és +60 Celsius-fok közötti szekrényhőmérsékleten, kondenzációmentes párás közegben, DIN sínre pattintva és folyamatos rázkódás mellett is üzembiztos marad. A kereskedelmi forgalomban kapható olcsó fejlesztői mikrokontroller lapkák ritkán viselik el a tartósan 55 Celsius-fok feletti hőmérsékletet anélkül, hogy az órajelük el ne hangolódna, vagy a nem ipari minőségű elektrolit kondenzátoraik idő előtt tönkre ne mennének.
Programozási nyelvek: létradiagram vagy C alapú kódok
A szoftveres oldal alapvetően meghatározza, hogy ki, milyen eszközökkel és mennyi idő alatt képes módosítani a berendezés működését. A PLC-k világát az IEC 61131-3 szabvány uralja, amely olyan nyelveket foglal magában, mint a létradiagram (LD), a funkcióblokk-diagram (FBD) és a strukturált szöveg (ST). Ezen rendszerek legfontosabb erénye a determinisztikus működés: a vezérlő rögzített ciklusidővel dolgozik, amely a feladattól függően tipikusan 1 és 12 milliszekundum között marad. A bemenetek beolvasása, a programkód végrehajtása és a kimenetek beírása szigorú szekvenciában történik, így nem kell váratlan programszál-összeakadásoktól tartani.
A mikrokontrollereket döntően C, C++ vagy újabban Rust nyelven programozzák, gyakran egy beágyazott valós idejű operációs rendszerre (RTOS) támaszkodva. Ez a környezet páratlan szabadságot nyújt bonyolult matematikai számítások, egyedi kommunikációs protokollok vagy közvetlen memóriakezelést igénylő algoritmusok esetén. Ha másodpercenként 25 000 analóg mintát kell feldolgozni digitális szűrőkkel, egy mikrokontroller jóval költséghatékonyabb megoldás, mint egy felsőkategóriás PLC erre dedikált jelfeldolgozó kártyája.
A hibakeresés élménye azonban éles eltérést mutat. Egy PLC-re csatlakozva a karbantartó mérnök valós időben, színes vonalakkal látja az aktív logikai állapotokat a monitoron a gyártás leállítása nélkül, sőt futás közben is végezhet módosításokat (Run mode edit). Ezzel szemben egy mikrokontroller C forráskódjának menet közbeni hibakeresése ipari környezetben, mondjuk egy felfordított műanyagrekeszen ülve a poros üzemcsarnokban, hardveres debug adapterekkel és töréspontokkal jóval idegőrlőbb feladat, nem beszélve arról, hogy a processzormag megállítása egy mozgó gépnél azonnali mechanikai törést okozhat.
Karbantarthatóság és pótalkatrész-utánpótlás a gyárban
Egy ipari üzemben a gépállás minden perce közvetlen anyagi kárt jelent. Amikor egy vezérlő hardvere meghibásodik az éjszakai műszakban, a gyári fenntartóknak azonnal be kell avatkozniuk. Egy moduláris PLC javítása alapszintű villanyszerelői feladat: a tápfeszültség lekapcsolása után a kivehető sorkapcsok kihúzhatók, a hibás I/O modul kipattintható a DIN sínről, az új egység a helyére tolható, és a csatlakozók visszadughatók. A teljes folyamat ritkán vesz igénybe többet 8 percnél.
Egy egyedi tervezésű mikrokontrolleres vezérlőkártya esetében a gyors csere csak akkor lehetséges, ha a cég saját raktárában van beforrasztott, előre felprogramozott tartalék kártya. Ha a tervező nem gondoskodott cserélhető foglalatokról vagy moduláris felépítésről, a helyszíni javítás SMD forrasztást igényelne, amire a műhelyek zöme nincs felkészülve. Ha a tervezőmérnök évekkel korábban távozott a cégtől, és a mikrokontroller bináris mentése hiányzik, a gép pótolhatatlanul kiesik a termelésből.
A gyártói életciklus terén a PLC-k jelentős előnyt élveznek. A nagyobb ipari gyártók garantálják, hogy egy adott vezérlőcsaládhoz 10-15 éven keresztül beszerezhetők az alkatrészek, és a termék kivezetése után még évekig biztosítanak javítási szolgáltatást. A félvezetőpiac ezzel szemben gyors ütemben változik. Könnyen előfordulhat, hogy a választott mikrokontroller típus három éven belül hiánycikké vagy elavulttá (EOL) válik, ami a nyomtatott áramköri lap teljes újratervezését vonja maga után.
Bemenetek és kimenetek védelme túlfeszültség ellen
Az ipari terepi perifériák, mint az induktív közelítéskapcsolók, optikai sorompók és biztonsági mágnesek szinte kizárólag 24 V-os egyenáramú feszültséggel üzemelnek. A közvetlen mikrokontrolleres lábak viszont legfeljebb 3,3 V vagy 5 V feszültséget és csatornánként 10-20 mA áramot képesek kezelni. A két világ közötti szakadék áthidalásához robusztus illesztőáramkör szükséges.
A PLC-k digitális bemenetei gyárilag optocsatolós leválasztással rendelkeznek, amely 1,5 kV vagy akár 2,5 kV galvanikus szigetelést nyújt a külső vezetékezés és a belső processzorlogika között. Ez megvédi a processzort a földhurkoktól és a külső zárlatoktól. A PLC tranzisztoros kimenetei belső védődiódákkal, termikus lekapcsolással és elektronikus zárlatvédelemmel vannak ellátva, így közvetlenül képesek meghajtani akár 0,5 A vagy 2 A áramfelvételű hidraulika- és pneumatika szelepeket.
Ha mikrokontrollert választunk, ezt a védelmi architektúrát az utolsó alkatrészig a fejlesztőnek kell megterveznie. Ha egy induktív tekercs kapcsaira nem kerül védődióda (flyback dióda), a lekapcsoláskor keletkező több száz voltos feszültséglökés azonnal átüti a kapcsoló FET-et és a mikrokontroller kimeneti regiszterét.
| Szempont | Ipari PLC | Egyedi mikrokontroller kártya |
|---|---|---|
| Jelszintek közvetlen kezelése | 24 V DC szabványos ipari logikai szint | 3,3 V vagy 5 V logikai szint (illesztést igényel) |
| Galvanikus leválasztás | Gyárilag beépített optocsatolók minden csatornán | Külön alkatrészként kell tervezni és beforrasztani |
| Zárlat- és túláramvédelem | Beépített, diagnosztikai állapotjelzéssel ellátott | Biztosítékok, mérőellenállások és szoftveres védelem szükséges |
| Vezetékezés és csatlakozás | Ipari rugós vagy csavaros sorkapcsok | Egyedileg választott tüskesorok vagy forrasztási pontok |
Költségvetési határok: prototípus kontra sorozatgyártás
A vezérlési technológia kiválasztásának gazdasági egyenletét két alapvető tényező határozza meg: az egyszeri mérnöki költség (NRE) és az egységenkénti anyagköltség (BOM). A kettő közötti egyensúlypont a gyártandó darabszámtól függően radikálisan eltolódik.
Egy PLC alapú rendszer megépítésekor az alkatrészköltség magas. Egy belépő szintű vezérlő és a hozzá kapcsolódó I/O bővítők ára 120 000 és 450 000 forint között alakul, a programozói szoftverlicenc pedig további százezres tétel lehet. Cserébe a mérnöki ótermészetes megújulás száma alacsony marad: nincs hardvertervezési kockázat, nincs próbagyártás, a bekötés azonnal megkezdhető, és nem kell költséges EMC akkreditációs vizsgálatokat végezni a vezérlőegységre mint önálló hardverelemre.
Egy mikrokontrolleres kártyánál maga a vezérlőcsip, a feszültségszabályzók, a csatlakozók és a passzív elemek együttesen mindössze 4 000 - 18 000 forintból kihozhatók darabonként. A látszólagos olcsóság mögött azonban több hetes hardvertervezési, NYÁK-gyártási és tesztelési munka áll. Egy mérőakkreditált laboratóriumban végzett EMC és kisfeszültségű irányelv (LVD) szerinti vizsgálat költsége elérheti a 800 000 forintot egyetlen hardververzió esetén.
Ha a projekt egyedi gép, vagy a tervezett darabszám nem haladja meg az évi 30-50 darabot, a mikrokontroller tervezési költsége szinte soha nem térül meg. Amennyiben a sorozat eléri a 250 vagy 500 darabos volument, az alacsony egységár gyorsan behozza az induló mérnöki beruházást.
Döntési szempontrendszer célgép tervezésekor
A műszaki koncepció kialakításakor javasolt az alábbi strukturált szempontrendszert végigkövetni, amely tisztázza, melyik platform támogatja jobban a projekt céljait:
- Várható gyártási darabszám: Egyedi célgépekhez, műhelyszintű tesztpadokhoz és 20 darab alatti sorozatokhoz a PLC az ésszerű döntés a rövid fejlesztési átfutási idő miatt. Sorozatban gyártott OEM termékeknél a mikrokontroller felé billen a mérleg.
- I/O sűrűség és típus: Hagyományos digitális szenzorok, pneumatikus szelepek és mérőcellák esetén a PLC modulok azonnal illeszthetők. Speciális nagysebességű interfészek, I2C, SPI kommunikációs érzékelők, optikai enkóderek vagy egyedi rádiófrekvenciás modulok jelenléte esetén a mikrokontroller a kézenfekvő megoldás.
- Gépbiztonsági követelmények: Ha a gép biztonsági fényfüggönyöket, vészleállító gombokat vagy reteszelt ajtókat tartalmaz, az ISO 13849 szerinti PL-d vagy PL-e biztonsági szint eléréséhez sárga biztonsági PLC (Safety PLC) szükséges. Ennek kiváltása saját mikrokontrolleres áramkörrel az engedélyeztetési eljárások bonyolultsága miatt rendkívül kockázatos.
- Vevői előírások és gyári szabványok: A multinacionális autóipari vagy élelmiszeripari megrendelők szinte kivétel nélkül megkövetelik a jóváhagyott beszállítói komponensek listájának használatát. Ha a vevői specifikáció Siemens, Omron vagy Allen-Bradley környezetet ír elő, az egyedi mikrovezérlős kártya fel sem merülhet.
Gyakori hibák a vezérlő kiválasztásakor
A gyakorlatban az automatizálási projektek kudarcát ritkán okozza a processzor számítási teljesítményének elégtelensége. Sokkal gyakoribbak az integrációs és üzemeltetési tévedések:
- Fejlesztői panelek beépítése végleges gépekbe: Oktatási célú fejlesztőlapok (például Arduino vagy csupasz ESP32 modulok) beépítése ipari kapcsolószekrényekbe. A laza dugaszolós csatlakozók a gépi vibráció hatására néhány héten belül kontaktushibát okoznak.
- A védőáramkörök leegyszerűsítése mikrokontrolleres NYÁK-on: Költségcsökkentési céllal elhagyott fojtótekercsek, szupresszordiódák és optocsatolók. Ennek eredménye, hogy a szomszédos kompresszor elindulásakor a mikrokontroller váratlanul újraindul vagy fagyást produkál.
- Dokumentálatlan szoftverarchitektúra: C nyelven megírt, kommentek és architektúrális leírás nélküli kód futtatása a mikrokontrolleren. Ha a fejlesztő elérhetetlenné válik, a vezérlő fekete dobozzá válik, amelyet még egy apró funkcióváltás miatt is teljesen újra kell tervezni.
- Túltervezés kis feladatoknál: Feleslegesen drága, nagy PLC kiépítése olyan helyeken, ahol néhány időzítésre vagy egyszerű reteszelésre lett volna szükség. Egy 40 000 forintos okosrelé (például Siemens LOGO!) ilyenkor ótermészetes megújulás alatt kiváltja a hetekig tartó fejlesztést.
Gyakorlati lépések a döntés meghozatalához
A helyes vezérlő kiválasztásához kövesse az alábbi konkrét lépéssort:
- A be- és kimeneti lista pontos összeállítása: Leltározza fel az összes digitális és analóg jelet, határozza meg a feszültségszinteket, az áramigényeket és a jelfeldolgozási sebességet. Ha az analóg mintavételezés meghaladja a 10 kHz-et, a mikrokontrolleres platform előnybe kerül.
- A környezeti feltételek és biztonsági szintek felmérése: Rögzítse a szekrény belső hőmérsékletét, a páratartalmat és a közeli zavarforrásokat. Szükség esetén vonjon be akkreditált gépbiztonsági szakértőt a funkcionális biztonsági kategória (SIL vagy PL) besorolásához.
- Megtérülési számítás végzése a teljes darabszámra: Adja össze a várható hardverköltségeket és a mérnöki munkaótermészetes megújulás díját. A hardvertervezésre, panelgyártásra és szoftveres alaprendszer írására kalkuláljon legalább 120-160 mérnökórát egy mikrokontrolleres alternatíva esetén.
- Egyeztetés az üzemeltető karbantartó csapatával: Mérje fel, hogy a gépet felügyelő technikusok milyen szoftveres ismeretekkel rendelkeznek. Ha a gyárban kizárólag a létradiagramot ismerik, az egyedi C alapú vezérlő beépítése garantált ellenállásba és üzemeltetési nehézségekbe fog ütközni.